数据手册尺寸与 PCB 焊盘图形之间的微小差异是导致装配缺陷的主要原因;本指南将 GMT10X7R153K50NT4 数据手册拆解为您设计可靠封装所需的精确输入。本引言仅使用一次器件名称,并重点指出封装和数据手册,以便设计人员在进行 CAD 实现之前,立即专注于尺寸提取、换算和验证。其目标是:通过将机械公差转化为具体的焊盘和锡膏规则,减少首次通过失败率。
1 — 背景:什么是 GMT10X7R153K50NT4 以及哪些数据手册字段至关重要
1.1 器件型号解码与组件类别
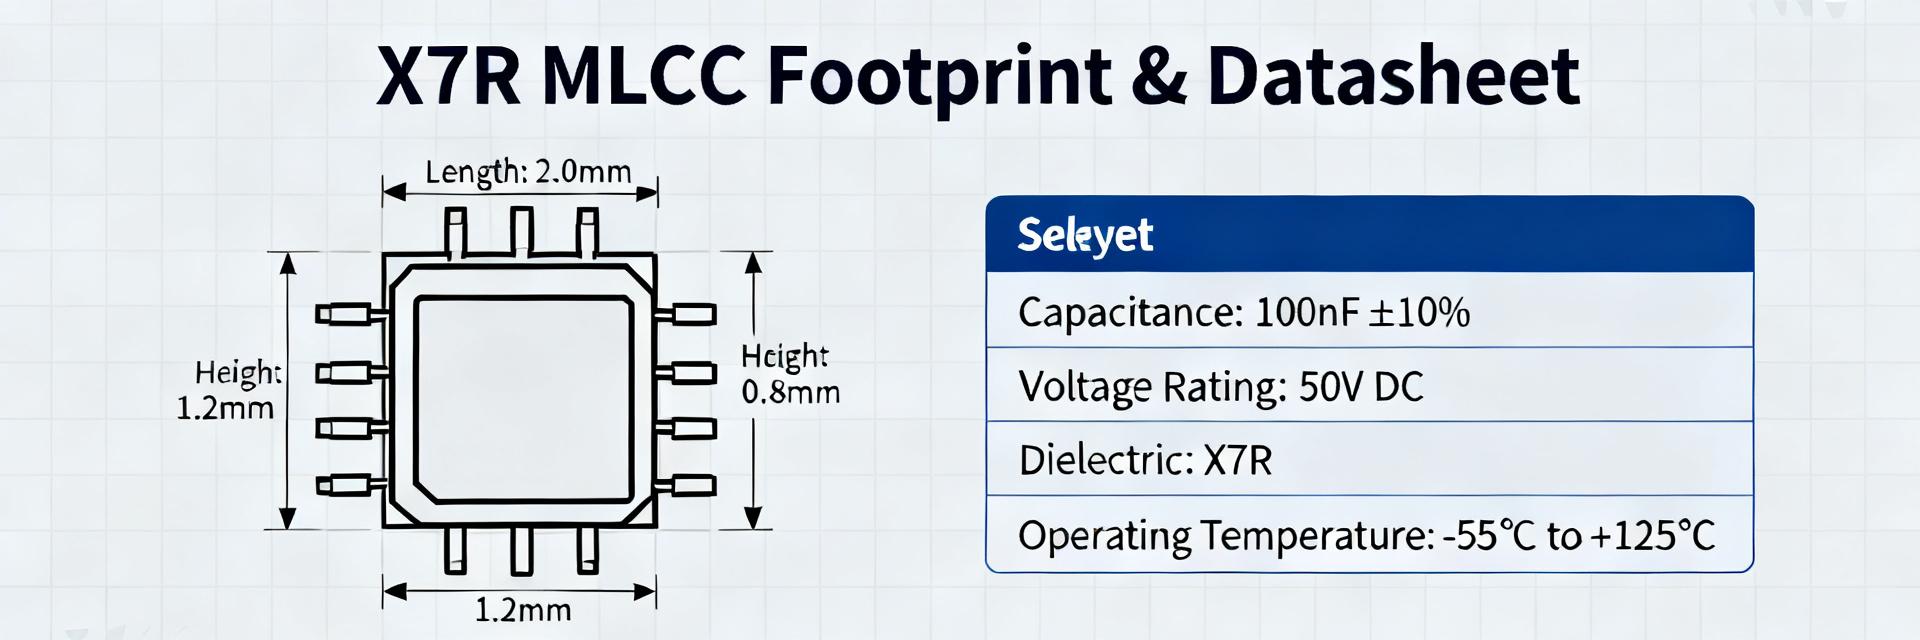
要点:阅读器件型号以提取介质、公称电容量、容差、额定电压和封装代码。证据:标准电容器命名法中嵌入了 X7R 介质、15nF 公称值、K 级容差和电压代码。解释:这表明这是一款 MLCC 型陶瓷电容器,其机械和电气规格都会影响封装选择;端子几何形状和共面性对于焊点和可靠性都至关重要。
1.2 典型数据手册来源与版本控制
要点:使用权威的数据手册版本,并确认单位和图纸。证据:数据手册包含版本/日期和剖面图;不一致的单位使用(毫米对密耳)会导致封装错误。解释:维护一个核对清单:图纸版本、测量单位、公差说明和推荐焊盘图形表,并在 PCB 库条目中记录数据手册版本以便追溯。
2 — GMT10X7R153K50NT4 数据手册深挖(机械与电气输入)
2.1 需提取的机械尺寸(本体、端子、公称公差)
要点:获取总长度/宽度/高度、端子长度/宽度、共面性、推荐焊盘图形和尺寸公差。证据:二维图纸和剖面图列出了每个尺寸的最小值/典型值/最大值。解释:将最小值/典型值/最大值转化为封装约束和安全间距范围——使用最大本体尺寸设置边界区(Courtyard),使用最小端子尺寸设置最小铜箔外露,并使用共面性设置可接受的贴片公差。
2.2 影响封装选择的电气/装配限制
要点:额定电压、介质 (X7R) 和温度系数等电气规格会影响装配选择。证据:X7R 介质在热循环下对机械应力敏感;额定焊接温度和最大回流焊曲线会出现在数据手册中。解释:使用回流焊温度和允许的焊接时间来设定锡膏温度曲线和装配工艺;注意任何改变焊盘/阻焊层选择的清洗或处理约束。
3 — 针对 GMT10X7R153K50NT4 的封装设计:焊盘几何形状、锡膏和阻焊层
3.1 焊盘几何形状与尺寸标注(公式化方法)
要点:利用裕量规则根据端子和本体测量值推导焊盘尺寸。证据:最佳实践是使用铜箔上的端子接触面 = 端子长度减去微小的重叠,并以 IPC 基准作为起点。解释:公式化步骤:焊盘长度 = 端子长度 + 重叠允许值;焊盘宽度 = 端子宽度 + X 毫米(制造裕量);焊盘间距 = 本体长度 + 公差间隙。在下表中加入数据驱动计算的示例占位符。
| 参数 | 数据手册数值 (填写) | 计算公式 |
|---|---|---|
| 本体长度 (L) | [L_min / L_typ / L_max] | 边界区 (Courtyard) = L_max + 0.5 mm |
| 端子长度 (tL) | [tL_min / tL_typ / tL_max] | 焊盘长度 = tL_typ + 0.15 mm |
| 端子宽度 (tW) | [tW_min / tW_typ] | 焊盘宽度 = tW_typ + 0.10 mm |
3.2 锡膏钢网、焊点弯月面及热因素考虑
要点:规划锡膏开孔尺寸以控制焊料量和焊点形状;考虑热容。证据:数据手册回流焊指南和端子几何形状决定了锡膏比例以及是否需要分割开孔。解释:对于单个开孔使用 60%–80% 的锡膏覆盖率,对于长端子分割开孔,并避免相邻的大面积覆铜造成热沉——使用隔离岛或花焊盘(热隔离)来减少翘曲。
4 — CAD 实现、3D 模型与验证
4.1 在 CAD 工具中创建/验证封装
要点:根据提取的值实现焊盘外廓、阻焊开窗、边界区(Courtyard)和参考位号。证据:DRC 规则验证焊盘到焊盘的间距、锡膏覆盖率和阻焊层间隙约束。解释:设置图层属性,保持引脚编号分配一致,并运行 DRC 核对清单:焊盘间距、锡膏覆盖率百分比、阻焊到焊盘的间隙以及相对于最大本体尺寸的边界区(Courtyard)间隙。
4.2 3D 模型、机械检查与原型验证
要点:根据数据手册尺寸构建或导入 3D STEP 模型并验证间隙。证据:3D 间距检查通过突出显示丝印或器件干涉来减少装配返工。解释:原型流程:打印单板样板、贴装器件、使用 X 射线或光学显微镜检查焊点和共面性,并将偏差记录回封装库以进行版本控制。
5 — 解决常见的封装/数据手册不匹配问题及产前核对清单
5.1 常见不匹配场景及解决方法
要点:常见问题包括单位不匹配、直接使用供应商默认焊盘、锡膏过量和边界区(Courtyard)不正确。证据:错误源于直接复制供应商封装,而未与数据手册的最小值/最大值及推荐焊盘图形进行交叉核对。解释:解决方法:始终转换单位,除非经过验证否则优先使用数据手册焊盘图形而非供应商默认值,调整锡膏比例以防止过量,并将边界区(Courtyard)设置为最大本体加上裕量。
5.2 GMT10X7R153K50NT4 的最终产前核对清单
要点:在生成 Gerber 文件前运行精简的核对清单。证据:简短的核对清单能减少首件故障并加速设计签发。解释:核对清单:记录数据手册版本、使封装尺寸与图纸一致、验证锡膏开窗、检查 3D 间隙、通过原型检验,并在 BOM 条目中记录库版本和验证人姓名(包括数据手册版本和封装文件名)。
总结
从 GMT10X7R153K50NT4 数据手册中准确提取机械规格、进行公式化焊盘推导、CAD 验证以及简明的原型检查,是通往可靠装配的最快途径。数据手册必须主导焊盘几何形状、锡膏比例和热决策;封装和 CAD 模型应使用数据手册版本进行版本控制,并通过原型运行进行验证,以捕获实际的共面性和焊脚行为。
核心总结
- 从数据手册中提取的机械尺寸(本体、端子、共面性)决定了焊盘和边界区(Courtyard)的限制;始终使用最大本体尺寸来确定边界区大小,并记录数据手册版本。
- 根据端子典型值加上微小的制造裕量来推导焊盘长度和宽度;使用 IPC 基准并在封装库中记录计算占位符。
- 将锡膏开孔设置为约 60–80%(必要时分割),使回流焊温度曲线符合数据手册的热限制,并通过小批量原型构建进行验证——将偏差记录到库版本控制中。
常见问题
如何确保 GMT10X7R153K50NT4 的封装与数据手册一致?
直接将每个焊盘和边界区(Courtyard)尺寸与数据手册的最小/典型/最大值进行对比,仔细进行单位换算,并在封装元数据中建立计算说明。通过 3D STEP 模型和样板贴片进行验证,以检查焊脚形状和共面性。在 BOM 条目中记录数据手册版本和验证人姓名,以确保可追溯性。
对于像 GMT10X7R153K50NT4 这样的陶瓷电容器,什么样的锡膏钢网规则效果最好?
单个开孔先从 60–80% 的锡膏覆盖率开始;如果长端子存在焊料过剩的风险,可沿焊盘长度方向分割开孔以控制焊料量。根据样板焊点观察结果微调锡膏比例,并调整钢网厚度或阶梯钢网进行细调。在设置热工艺参数时,务必参考数据手册中的回流焊极限。
在制造前,哪些 CAD 检查能捕获最多的封装错误?
运行 DRC 以检查焊盘到焊盘的间距、锡膏覆盖率、阻焊层开窗间隙,以及基于最大本体尺寸设置的边界区(Courtyard)间隙。针对丝印和邻近器件添加 3D 间距检查,并在封装属性中包含数据手册版本和计算说明,以便评审人员在签字确认时核实假设。
X7R 介质和温度限制如何影响 PCB 装配?
X7R 介质在热循环下对机械应力较为敏感。PCB 设计人员必须使锡膏温度曲线和钢网停留时间符合数据手册额定的回流焊极限,并使用热隔离盘(花焊盘)将器件与相邻的大面积热容隔离,以防止发生机械开裂。